Proč se u složitých odlitků používá vytavitelný model
Autor: Ing. Petr Kučava Představme si kovový díl, který má tenké stěny, složitý tvar a několik detailů, jež by bylo obtížné vytvořit běžným obráběním. Jednou možností je vyrobit základní tvar a následně velkou část…
 Bronislav Markowicz
5 min čtení
8 zobrazení
Autor: Ing. Petr Kučava
Představme si kovový díl, který má tenké stěny, složitý tvar a několik detailů, jež by bylo obtížné vytvořit běžným obráběním. Jednou možností je vyrobit základní tvar a následně velkou část geometrie odebrat obráběním. U některých součástí ale může být efektivnější dostat požadovaný tvar už samotným odlitím.
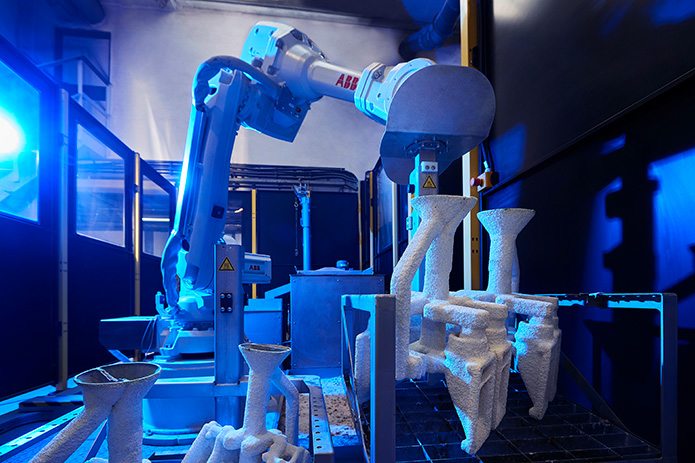
Právě zde má své místo výroba odlitků metodou vytavitelného modelu. Princip umožňuje vyrábět také tvarově složité a tenkostěnné součásti, u kterých je důležité zachovat přesnou geometrii a současně omezit množství následného obrábění. U této technologie se proto neřeší pouze samotné odlití kovu, ale celý řetězec od přípravy modelu přes lití až po kontrolu výsledného dílu.
Co znamená metoda vytavitelného modelu
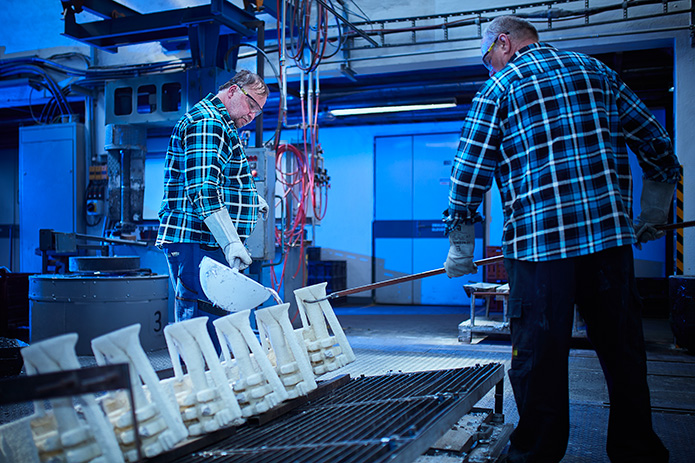
Základní princip spočívá v tom, že se nejprve vytvoří model budoucího dílu z materiálu, který lze následně odstranit. Model se opatří keramickou skořepinou a po jejím vytvoření se původní model vytaví. V keramické formě tak vznikne dutina odpovídající požadovanému tvaru, do které se následně odlévá kov.
Význam této metody spočívá především v možnosti vyrábět složité geometrie, tenké stěny a detaily, které by při obrábění z plného materiálu znamenaly velké množství odebraného materiálu a více výrobních operací. U konkrétního výrobního procesu je ale vždy potřeba posoudit geometrii součásti, materiál a požadované vlastnosti výsledného odlitku.
Proč je u tenkostěnných odlitků důležité řízení tuhnutí
Samotné naplnění formy ještě neznamená, že je kvalitní odlitek hotový. Kov při ochlazování tuhne a právě průběh tuhnutí může ovlivnit výslednou strukturu materiálu, pórovitost nebo vznik deformací. U složitých a tenkostěnných součástí je kontrola tohoto procesu obzvlášť důležitá.
Technologii proto lze podpořit také simulací průběhu odlévání. MESIT machinery uvádí využití softwaru MAGMASOFT, který umožňuje simulovat proces odlévání a předvídat některé vady ještě před samotnou výrobou. Současně firma používá technologii řízeného tuhnutí, jejímž cílem je zlepšit mechanické vlastnosti odlitků a omezit pórovitost či deformace.
Jaké rozměry může mít přesný odlitek
Rozměry výsledného dílu nejsou u této technologie neomezené. U konkrétní výrobní kapacity je proto důležité znát nejen požadovaný tvar, ale také velikost a hmotnost součásti. U výroby odlitků popsané společností MESIT machinery se uvádí hmotnost od 2 g do 10 kg, maximální rozměry 600 × 450 × 450 mm a tloušťka stěny od 1 mm.
Tyto hodnoty jsou dobrým příkladem toho, proč se při návrhu výrobku vyplatí řešit technologii už v konstrukční fázi. Konstrukce může být technicky správná, ale její výrobní postup se bude lišit podle rozměrů, tloušťky stěn, materiálu a požadovaných mechanických vlastností. U výroby odlitků proto nejde pouze o to, zda lze daný tvar odlít, ale také jak jej vyrobit stabilně a s požadovanou kvalitou.
Proč kontrola nekončí vyjmutím odlitku z formy
U technicky náročných součástí nestačí ověřit pouze jejich vzhled. Kontrolovat lze například mechanické, metalurgické a metalografické vlastnosti materiálu. K dispozici jsou různé metody od vizuální kontroly přes spektrometrii a rentgen až po 3D měření a zkoušky mechanických vlastností.
Význam kontroly roste zejména tam, kde má odlitek následně pracovat v náročných podmínkách. U výroby odlitků může na výrobní proces navazovat také tepelné zpracování, CNC obrábění nebo povrchová ochrana. Odlitek tak nemusí být konečným výrobkem, ale jednou z etap výroby přesné mechanické součásti.
Metoda vytavitelného modelu proto dává největší smysl tam, kde je požadována kombinace složitého tvaru, nízké hmotnosti nebo tenkých stěn a současně jsou vysoké nároky na výslednou kvalitu. Výroba odlitků se v takovém případě stává součástí širšího výrobního procesu, ve kterém má své místo konstrukce, simulace, samotné lití, kontrola i případné následné opracování.